


1. Vấn đề: chọn góc vát theo thói quen thay vì theo điều kiện
Nhiều xưởng chọn góc vát theo thói quen hoặc theo mối hàn đã làm trước đó, không xét đến chiều dày tấm, khả năng tiếp cận và phương pháp hàn hiện tại. Góc không phù hợp làm tăng lượng kim loại hàn không cần thiết, khó tiếp cận gốc mối hàn, hoặc dễ gây thiếu ngấu ở vị trí sâu.
2. Nguyên nhân: bốn yếu tố ảnh hưởng đến lựa chọn góc vát
• Chiều dày tấm: tấm càng dày, mép vát càng cần đủ diện tích để hàn ngấu hoàn toàn.
• Khả năng tiếp cận: không gian cho mỏ hàn và dụng cụ hàn quyết định góc vát có thực hiện được hay không.
• Phương pháp và quy trình hàn: mỗi phương pháp có yêu cầu riêng về khe hở và góc vát.
• Yêu cầu ngấu và biến dạng: góc vát lớn hơn làm tăng lượng kim loại hàn và có thể tăng biến dạng nhiệt.
3. So sánh ảnh hưởng của góc vát
|
Yếu tố |
Khi góc vát lớn hơn |
Khi góc vát nhỏ hơn |
|
Lượng kim loại hàn |
Nhiều hơn |
Ít hơn |
|
Khả năng tiếp cận gốc mối hàn |
Thuận lợi hơn |
Khó hơn, dễ thiếu ngấu ở gốc |
|
Nguy cơ biến dạng nhiệt |
Có thể tăng |
Có thể giảm |
|
Thời gian hàn |
Thường dài hơn |
Thường ngắn hơn |
|
Yêu cầu khe hở và kỹ thuật |
Thường đơn giản hơn ở một số kiểu mối hàn |
Yêu cầu khe hở và kỹ thuật chặt chẽ hơn |
4. Giải pháp: chọn góc vát theo quy trình và điều kiện thực tế
Bước 1: Ưu tiên bản vẽ và quy trình hàn đã phê duyệt. Nếu đã có góc vát được ghi rõ, thực hiện đúng theo đó và không tự thay đổi.
Bước 2: Nếu cần chọn, đánh giá chiều dày tấm, khả năng tiếp cận và phương pháp hàn. Trao đổi với kỹ thuật hàn để xác định góc phù hợp.
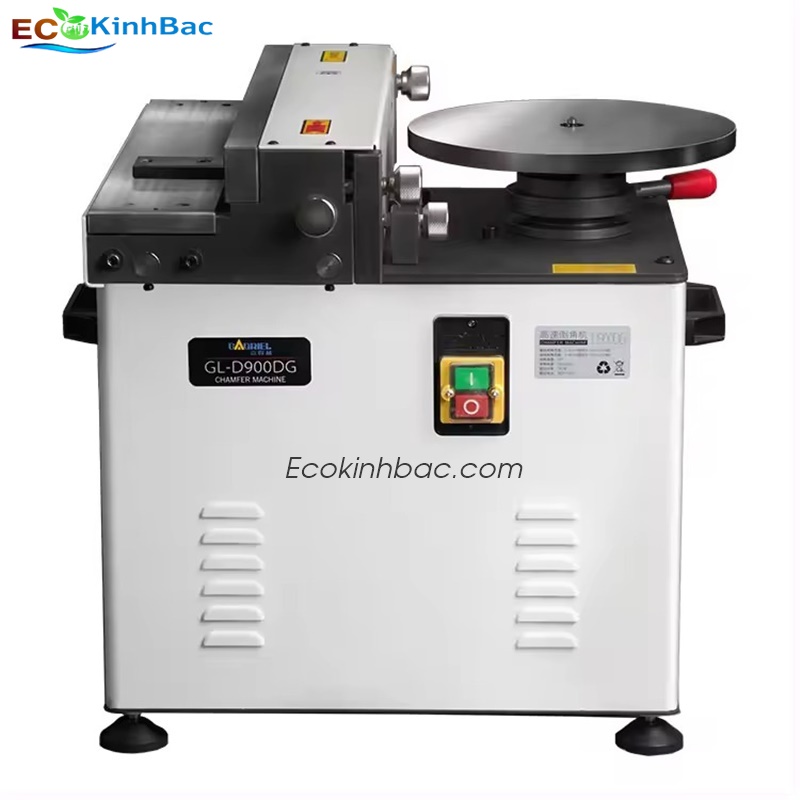
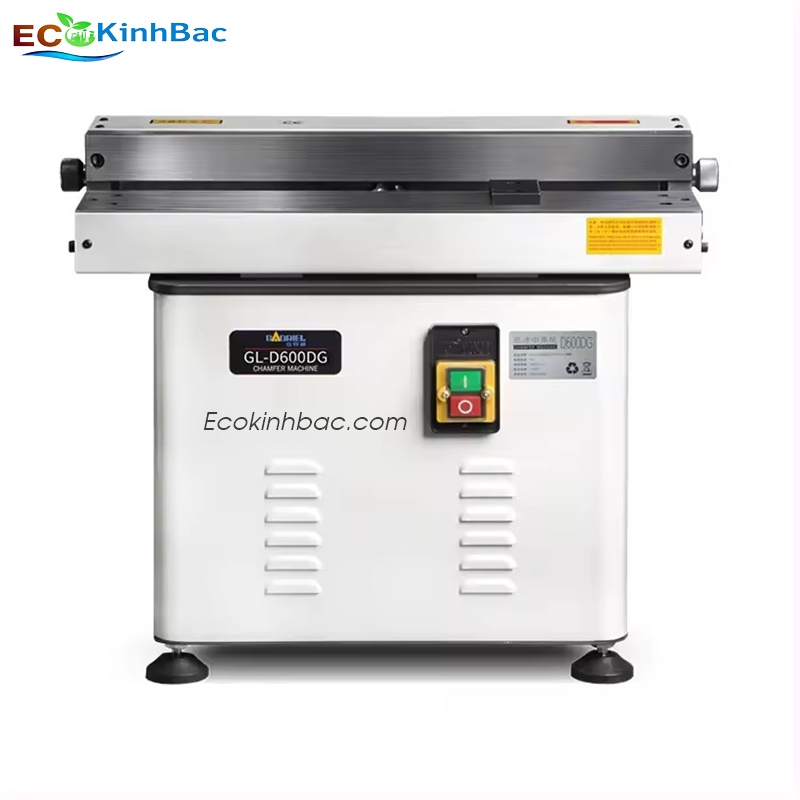
Bước 3: Kiểm tra khả năng thiết bị vát. Nếu góc yêu cầu là 30° hoặc 45° nhưng máy vát của bạn chỉ có một góc cố định, cần xác định trước khi chuẩn bị mối hàn. Ví dụ, các model để bàn KZ-D600DR, KZ-D900DR và D900DG có kiểu vát cố định 45° theo tài liệu hãng.
Bước 4: Thử mẫu. Vát và hàn thử trên mẫu cùng vật liệu để kiểm tra ngấu và hình dạng mối hàn trước khi áp dụng hàng loạt.
5. Phòng ngừa khi chọn góc vát
• Ghi rõ góc vát và khe hở trong bản vẽ hoặc phiếu công việc để tránh hiểu nhầm giữa các ca.
• Không thay đổi góc vát so với quy trình khi chưa có xác nhận của kỹ thuật hàn.
• Kiểm tra góc vát bằng dưỡng trước khi lắp ghép.
6. Câu hỏi thường gặp
Góc 30 độ hay 45 độ tốt hơn?
Không có đáp án chung. Lựa chọn phụ thuộc vào chiều dày tấm, khả năng tiếp cận, phương pháp hàn và yêu cầu của bản vẽ.
Có thể đổi góc vát để dễ hàn hơn không?
Không nên tự đổi khi chưa có xác nhận của kỹ thuật hàn và quy trình. Thay đổi góc có thể ảnh hưởng đến ngấu và khả năng đạt yêu cầu.
Máy vát mép ECO có vát được góc 30 độ không?
Các model để bàn chủ lực có kiểu vát cố định 45° theo tài liệu hãng. Nếu cần góc khác, xác nhận khả năng với kỹ thuật ECO trước khi đặt máy.
7. Kết luận
ECO Kinh Bắc khuyến nghị khách hàng đối chiếu bản vẽ và thử gia công trên phôi đại diện trước khi chốt thiết bị. Đội ngũ tư vấn có thể hỗ trợ kiểm tra thông số các model D-120, KZ-100, KZ-140, KZ-D400YH, KZ-D600DR, KZ-D900DR và D900DG theo phạm vi công bố. Quý khách vui lòng gửi yêu cầu kỹ thuật, ảnh hoặc mẫu chi tiết
Tìm hiểu thêm:
Máy mài vát cạnh,vát mép D-120
Máy mài vát mép cạnh cầm tay KZ-140
Máy vát mép, vát cạnh, bo cung tròn KZ-D900DR

CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Địa chỉ : Tổ dân phố Đông Du - Phường Đào Viên - Thành phố Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở - TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: SN 02 tổ 53 phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0913.321.823
Chi nhánh HCM: Chung cư Eco Xuân-Lái Thiêu, đường Quốc Lộ 13, P. Lái Thiêu, TP. HCM
Hotline: 0967.314.578



 Bạn đã thêm vào giỏ hàng

Viết bình luận