


1. Vấn đề: cùng một máy nhưng kết quả trên nhôm và inox khác nhau
Nhiều xưởng dùng chung một quy trình cho nhôm và inox, rồi thấy mép vát trên nhôm bị bám phoi, còn mép inox bị xước hoặc lưỡi mòn nhanh hơn. Khi không hiểu nguyên nhân, xưởng thường đổi lưỡi hoặc đổi máy mà không giải quyết được vấn đề.
2. Nguyên nhân: đặc tính vật liệu
• Nhôm mềm hơn thép, dễ bám phoi vào lưỡi và để lại vệt trên mép vát nếu phoi không thoát.
• Inox cứng hơn và sinh nhiệt nhiều hơn khi cắt, làm lưỡi mòn nhanh và có thể làm mép bị đổi màu.
• Lực cắt và nhiệt khác nhau, nên cùng một thông số vận hành không cho kết quả giống nhau trên hai vật liệu.
3. Thông số trong tài liệu hãng
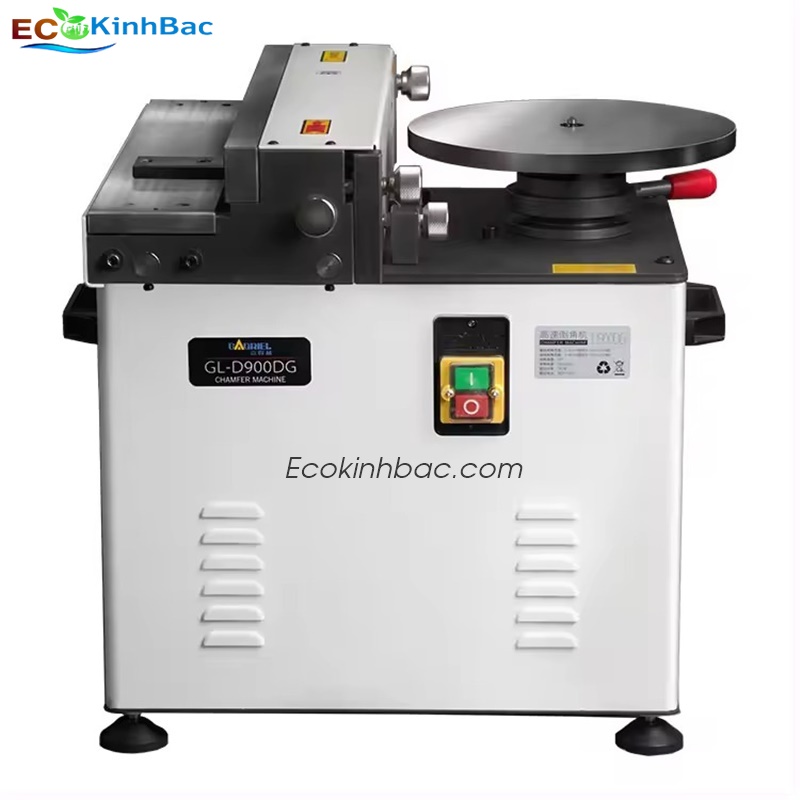
Tài liệu hãng THORPMCT ghi máy D900DG vát được nhôm với kích thước C0–6 mm và thép với C0–5 mm. Cả hai vật liệu dùng chung lưỡi phần thẳng SDHW120FN-4.4 và lưỡi phần cong DCMT070204. Tài liệu không ghi tốc độ hay điều kiện cắt riêng cho inox.
Với máy cầm tay D120 và D140, tài liệu hãng không ghi vật liệu cụ thể. Cần xác nhận với chi nhánh nếu xưởng muốn vát nhôm hoặc inox bằng máy cầm tay.
4. Giải pháp: thử mẫu và quan sát trước khi vát lô
Bước 1: Xác định mác vật liệu chính xác bằng chứng chỉ vật liệu hoặc xác nhận với người cung cấp. Không chỉ dựa vào tên gọi chung.
Bước 2: Vát mẫu cùng vật liệu và cùng độ dày với phôi thực tế. Quan sát phoi, bề mặt mép và màu sắc sau khi vát.
Bước 3: Điều chỉnh cách ăn dao theo khuyến nghị của hãng. Với các model để bàn D600DR, D900DR và D900DG, khuyến nghị mỗi lần ăn khoảng 2 mm.
Bước 4: Kiểm tra góc và độ đều bằng dưỡng, sau đó mới vát cả lô.
5. Dấu hiệu cần dừng và kiểm tra
• Phoi dính chặt vào lưỡi hoặc bề mặt mép có vệt kéo.
• Mép đổi màu hoặc có mùi khét.
• Lưỡi mòn nhanh hơn bình thường trên cùng vật liệu.
Lưu ý
Nhôm và inox dùng chung lưỡi theo tài liệu hãng cho D900DG không có nghĩa là kết quả giống nhau. Luôn thử mẫu trước khi áp dụng cho sản xuất.
6. Câu hỏi thường gặp
Nhôm và inox có dùng chung lưỡi được không?
Theo tài liệu hãng, D900DG dùng cùng lưỡi thẳng cho nhôm và thép. Với inox, cần thử mẫu và theo dõi lưỡi mòn.
Có cần làm mát khi vát inox không?
Tài liệu hãng không ghi điều kiện làm mát cho inox. Cần hỏi chi nhánh và thử mẫu trước khi áp dụng.
Vì sao mép nhôm bị bám phoi?
Nhôm mềm và dễ bám phoi vào lưỡi. Kiểm tra thoát phoi, vệ sinh lưỡi và thử lại trên mẫu.
7. Kết luận
ECO Kinh Bắc khuyến nghị khách hàng đối chiếu bản vẽ và thử gia công trên phôi đại diện trước khi chốt thiết bị. Đội ngũ tư vấn có thể hỗ trợ kiểm tra thông số các model D-120, KZ-100, KZ-140, KZ-D400YH, KZ-D600DR, KZ-D900DR và D900DG theo phạm vi công bố. Quý khách vui lòng gửi yêu cầu kỹ thuật, ảnh hoặc mẫu chi tiết
Tìm hiểu thêm:
Máy mài vát cạnh,vát mép D-120
Máy mài vát mép cạnh cầm tay KZ-140
Máy vát mép, vát cạnh, bo cung tròn KZ-D900DR

CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Địa chỉ : Tổ dân phố Đông Du - Phường Đào Viên - Thành phố Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở - TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: SN 02 tổ 53 phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0913.321.823
Chi nhánh HCM: Chung cư Eco Xuân-Lái Thiêu, đường Quốc Lộ 13, P. Lái Thiêu, TP. HCM
Hotline: 0967.314.578



 Bạn đã thêm vào giỏ hàng

Viết bình luận