


Vì sao cốc hút chân không CNC hút yếu?
Hiện tượng cốc hút của bàn hút chân không yếu thường biểu hiện qua việc phôi không được giữ chắc, áp suất chân không khó đạt mức bình thường hoặc bơm phải hoạt động liên tục. Đây là vấn đề cần được kiểm tra sớm, đặc biệt khi gia công nhôm tấm hoặc chi tiết có yêu cầu độ chính xác cao.
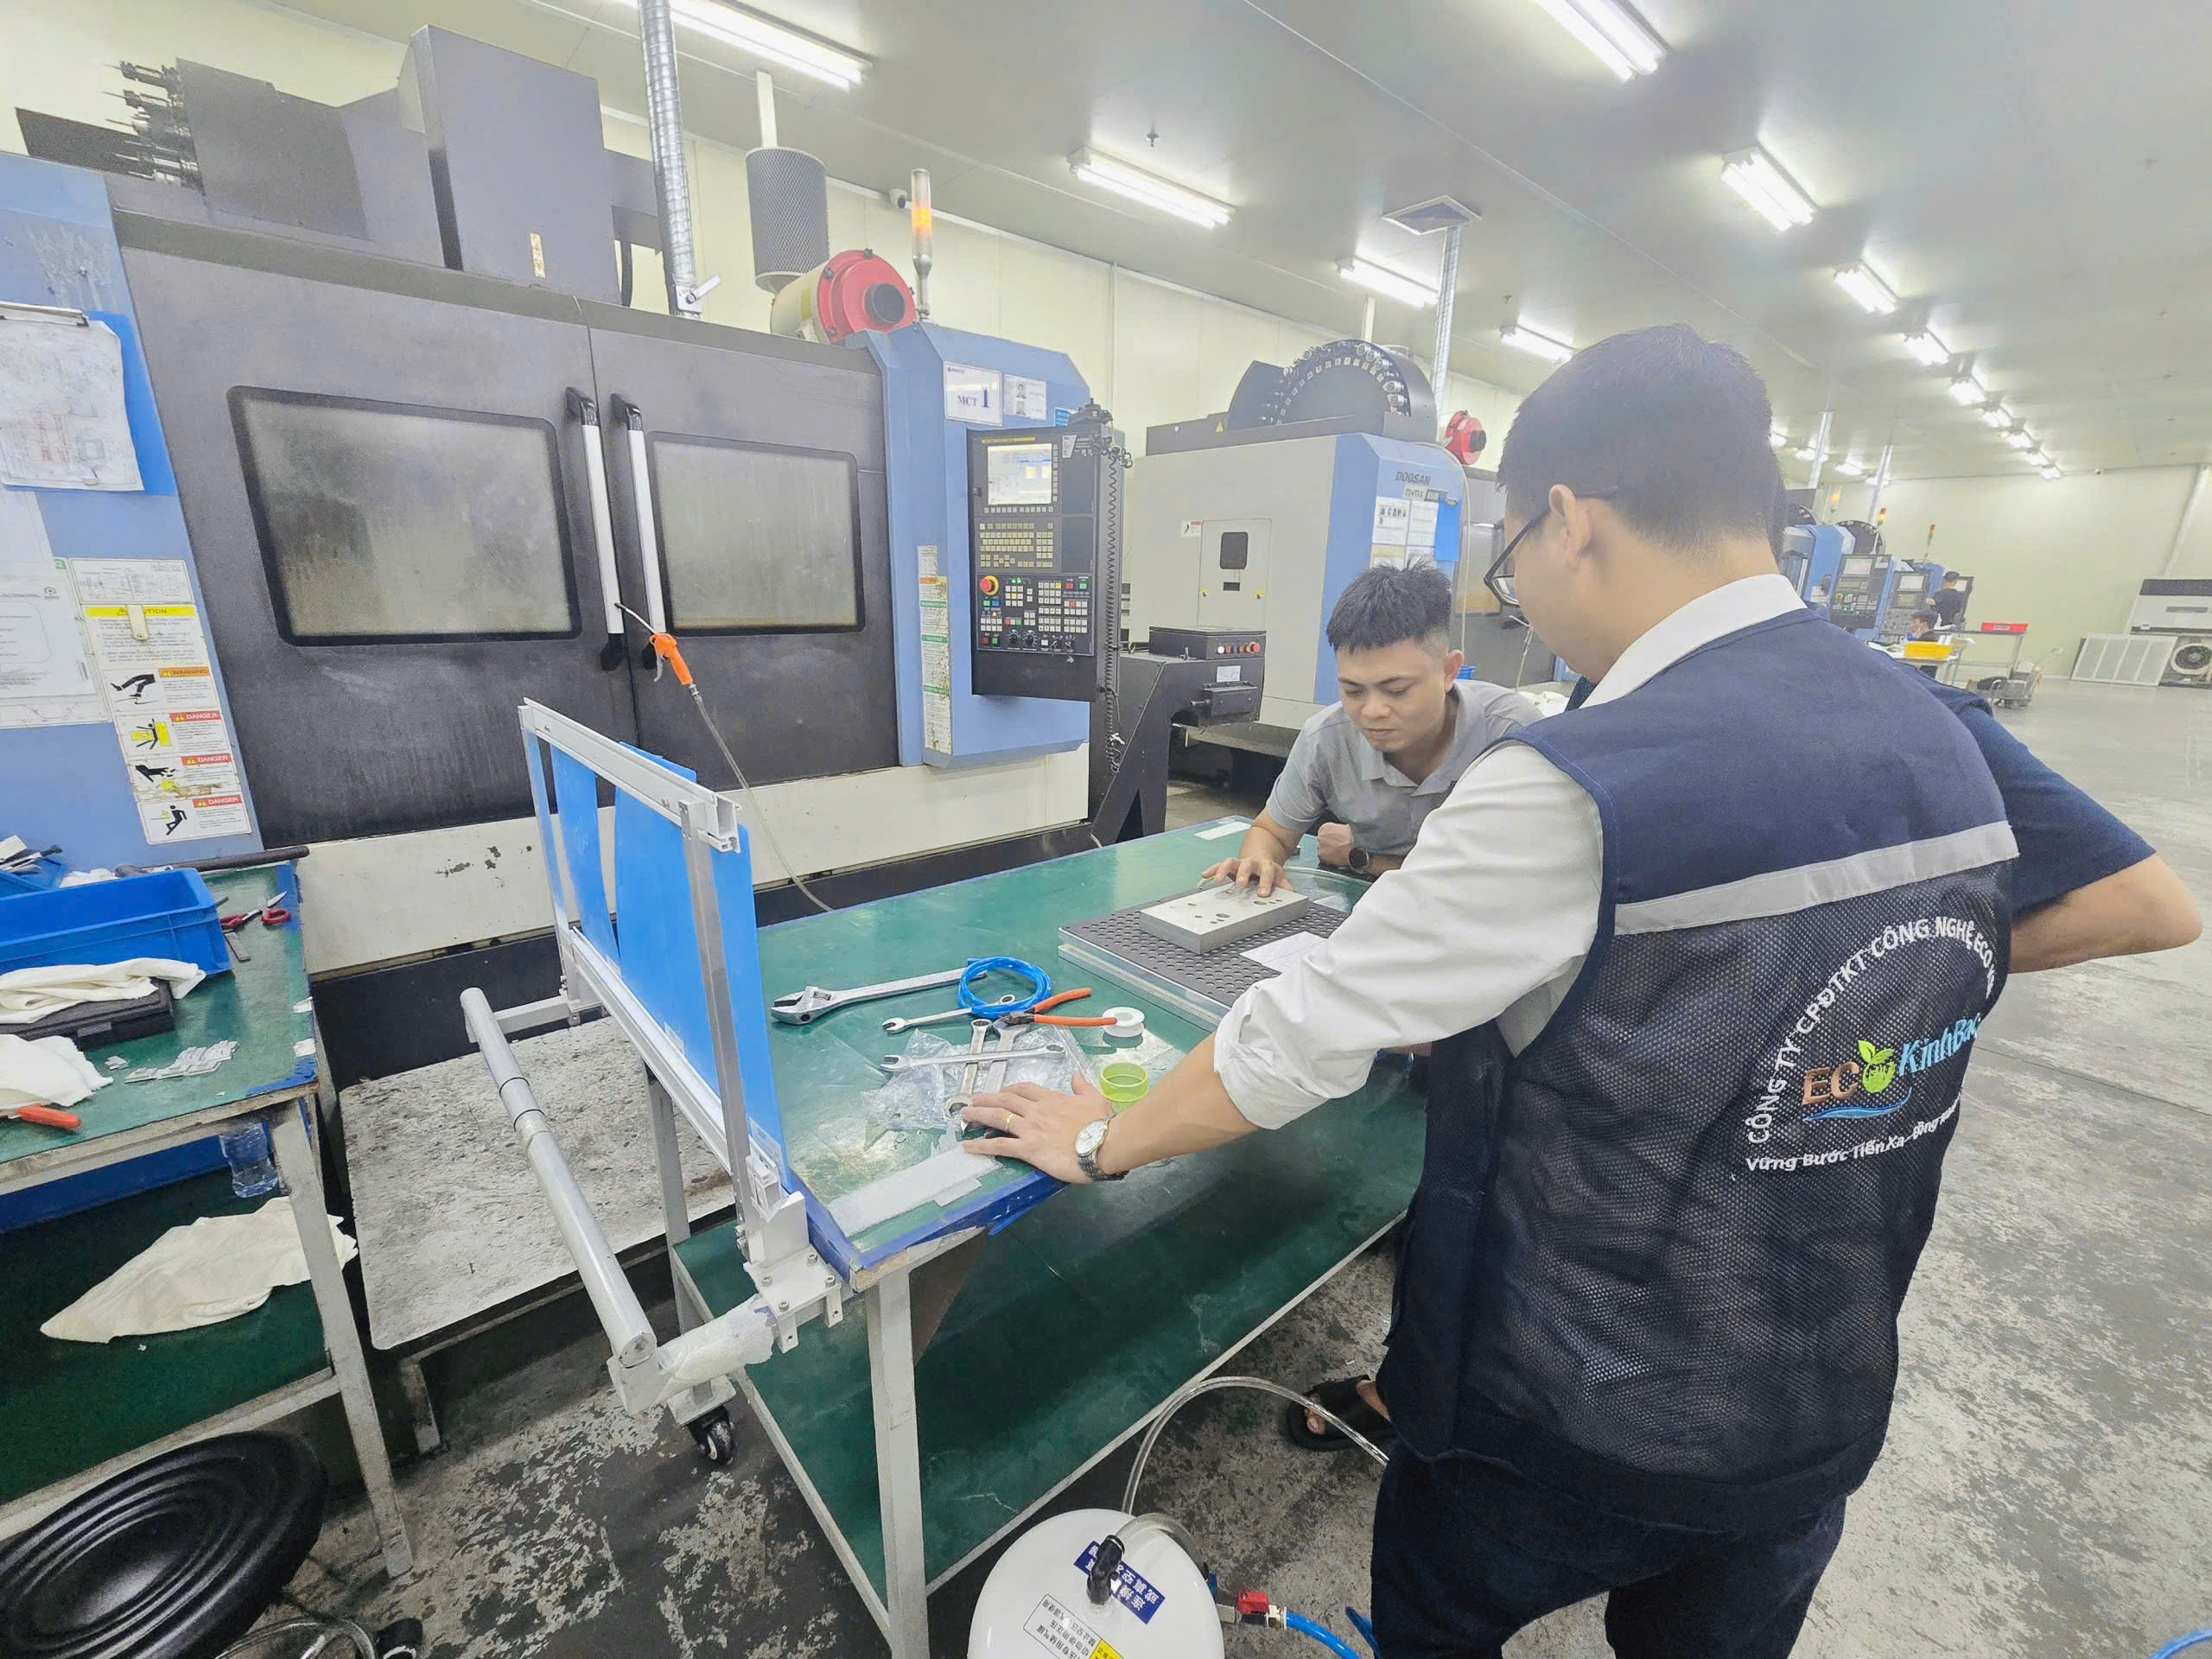
Nguyên nhân có thể nằm ở cốc hút, đệm, gioăng, đường ống, van, bơm hoặc chính bề mặt phôi. Vì vậy, cần kiểm tra theo trình tự thay vì thay phụ kiện ngay lập tức.
Kiểm tra bề mặt phôi và đệm hút
Bề mặt phôi bị cong vênh, trầy xước hoặc bám phoi có thể tạo khe hở khiến không khí lọt vào vùng hút. Đệm hút bị chai cứng hoặc mòn cũng làm giảm khả năng tiếp xúc.
Cách xử lý là vệ sinh phôi và bề mặt đệm, kiểm tra độ phẳng tại vùng tiếp xúc và thay đệm nếu phát hiện hư hỏng. Với phôi có bề mặt không đều, cần xem xét thiết kế gá đặt phù hợp thay vì cố tăng lực hút.
Kiểm tra gioăng và các vị trí kết nối
Gioăng bị nứt, lắp lệch hoặc sai kích thước có thể gây rò rỉ khí. Đầu nối và đường ống cũng có thể bị lỏng, nứt hoặc hư hỏng sau thời gian vận hành.
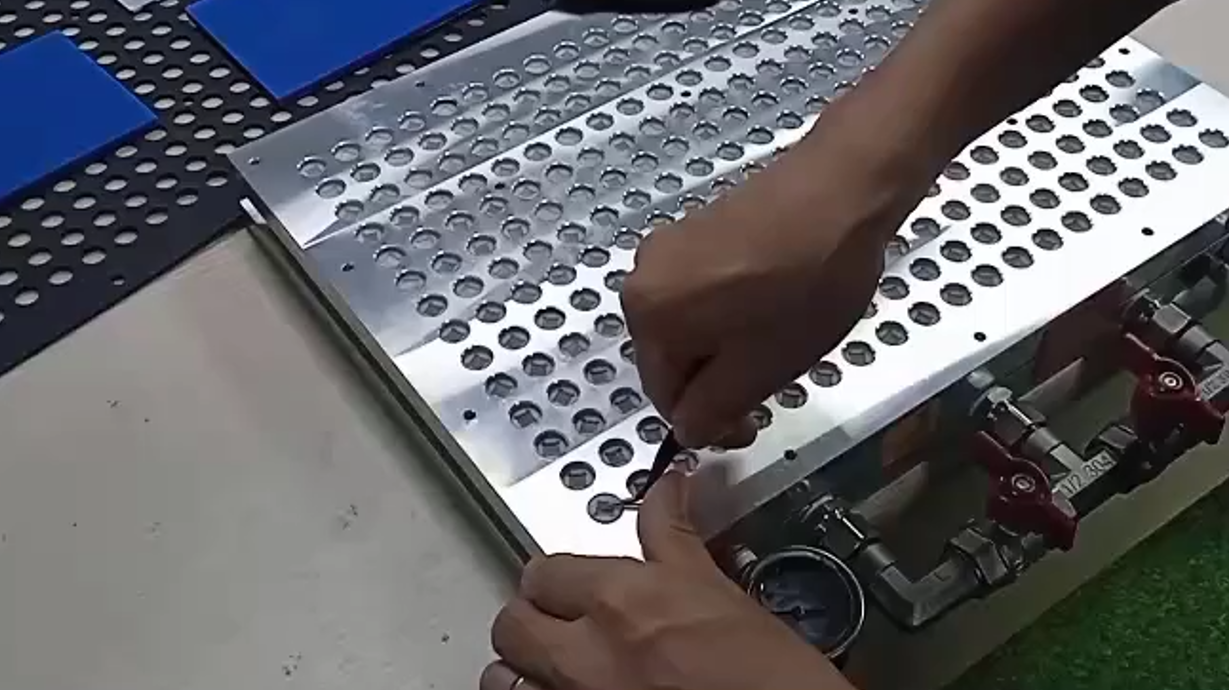
Hãy kiểm tra từng vị trí làm kín, vệ sinh rãnh gioăng và lắp lại theo đúng hướng dẫn. Nếu gioăng biến dạng hoặc mất đàn hồi, nên thay bằng phụ kiện có kích thước và vật liệu tương thích.
Không nên sử dụng keo hoặc chất làm kín tùy ý vì chúng có thể ảnh hưởng đến vật liệu, đường dẫn chân không và khả năng bảo trì.
Đo áp suất để xác định nguyên nhân
Đồng hồ đo chân không giúp đánh giá hệ thống có đạt mức áp suất vận hành bình thường hay không. Nên đo tại vị trí được nhà sản xuất khuyến nghị và so sánh kết quả trong điều kiện tương đương.
Nếu áp suất thấp ngay cả khi các cổng hút được bịt kín theo quy trình kỹ thuật, cần kiểm tra nguồn chân không, bơm, đường ống chính và van. Nếu áp suất đạt yêu cầu khi không có phôi nhưng giảm mạnh khi đặt phôi, nên tập trung kiểm tra độ kín tại cốc hút và bề mặt tiếp xúc.
Với bàn hút nhiều vùng, hãy kiểm tra từng vùng theo hướng dẫn vận hành để khoanh vùng vị trí gây rò rỉ.
Kiểm tra bơm và van điều khiển
Bơm chân không có thể suy giảm hiệu suất do bảo dưỡng không đầy đủ, bộ lọc tắc hoặc điều kiện vận hành không phù hợp. Van điều khiển cũng có thể bị kẹt, đóng mở không hoàn toàn hoặc rò rỉ.
Cần kiểm tra tình trạng bơm, bộ lọc, van và các thông số vận hành theo tài liệu của nhà sản xuất. Không tự ý thay đổi cấu hình hoặc vận hành vượt giới hạn thiết bị khi chưa xác định nguyên nhân.
Bàn hút chân không đa điểm 3050
Bàn hút chân không đa điểm 4050
Đánh giá lại khả năng giữ phôi
Sau khi khắc phục, kiểm tra áp suất chân không và độ ổn định của phôi. Chỉ đưa máy trở lại sản xuất khi hệ thống đáp ứng yêu cầu kỹ thuật.
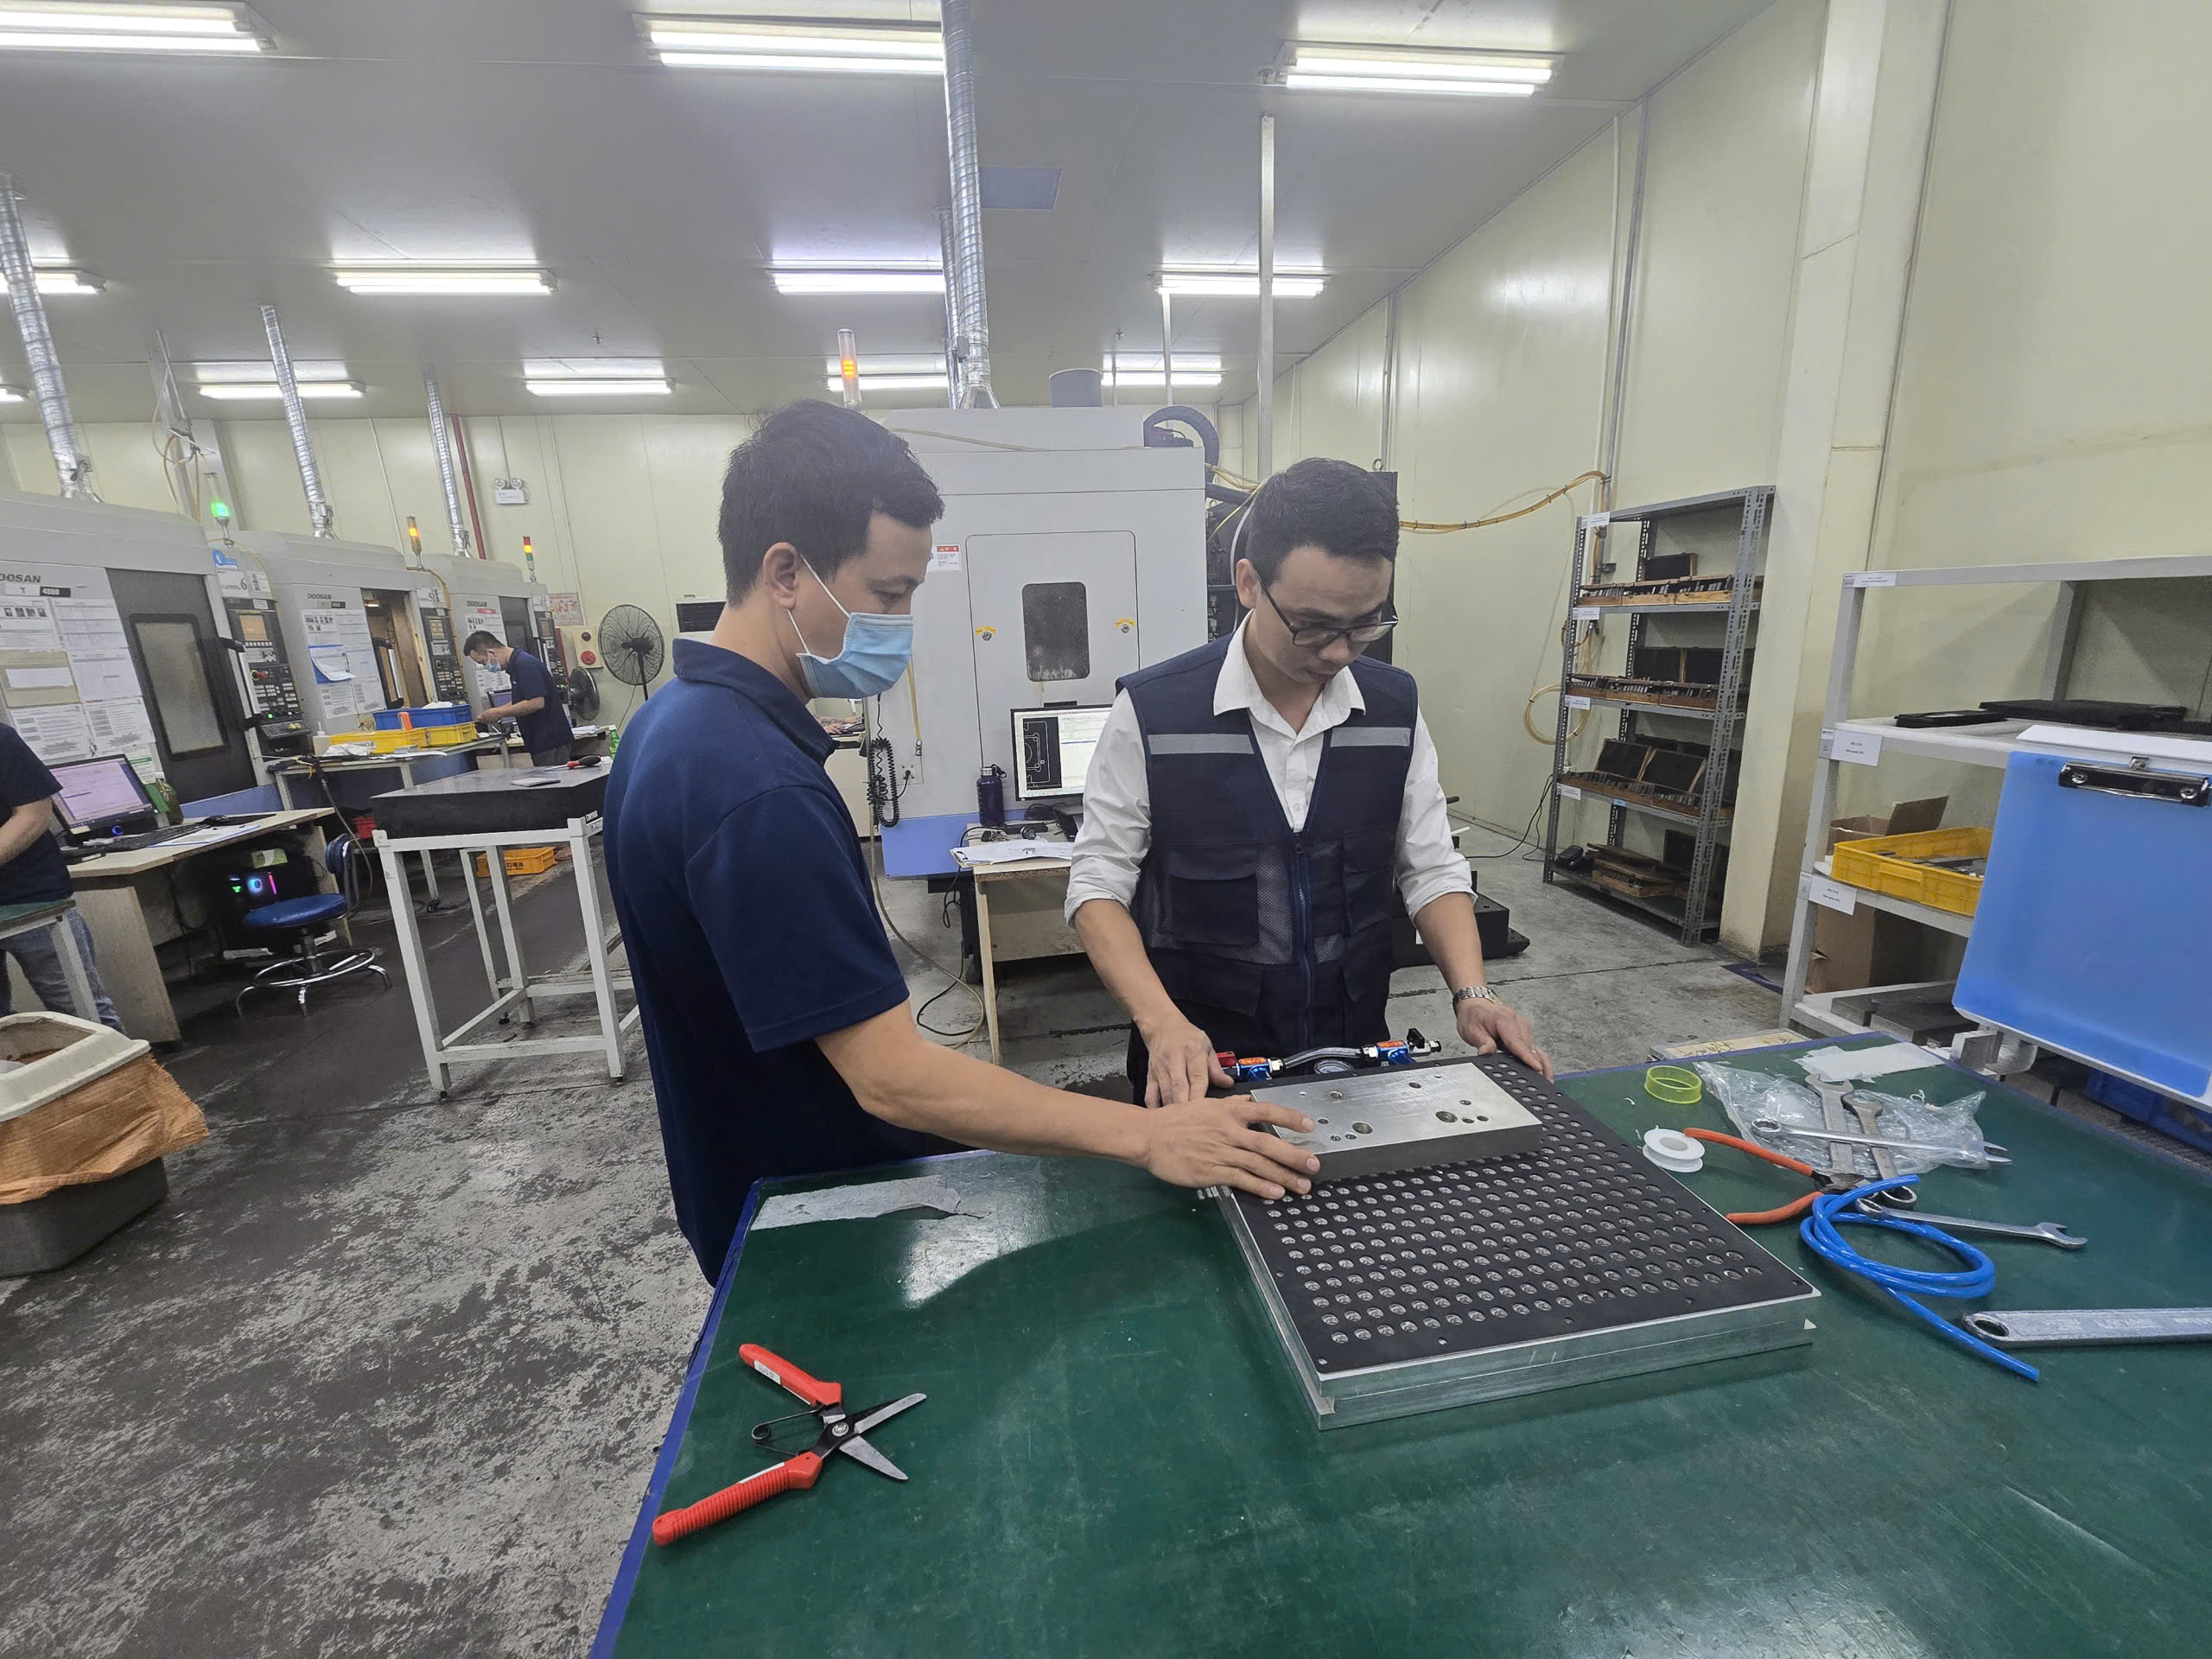
Cần lưu ý rằng áp suất chân không đạt yêu cầu không đồng nghĩa phôi chắc chắn an toàn khi gia công. Diện tích hút, ma sát, lực cắt, hướng tác dụng lực và độ cứng vững của phôi vẫn phải được đánh giá.
Nếu phôi có nguy cơ trượt hoặc nhấc lên, cần điều chỉnh phương án gá đặt và chế độ gia công trước khi vận hành tải cao.
Eco Kinh Bắc – Tư vấn giải pháp bàn hút chân không
Eco Kinh Bắc hỗ trợ tư vấn bàn hút chân không CNC và phụ kiện phục vụ gia công cơ khí. Khi gặp tình trạng hút yếu, khách hàng nên chuẩn bị thông tin về áp suất đo được, loại phôi, cấu hình bàn hút và hình ảnh cốc hút để thuận tiện xác định nguyên nhân.
Mọi chi tiết vui lòng liên hệ:
CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Trụ sở chính: Tổ dân phố Thành Dền, Phường Đào Viên, TP Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở, TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: Tổ 53, phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0898.299.886
Chi nhánh HCM: Chung cư Eco Xuân-Lái Thiêu, đường Quốc Lộ 13, P. Lái Thiêu, TP. HCM
Hotline: 0967.314.578



 Bạn đã thêm vào giỏ hàng

Viết bình luận