


Câu hỏi tưởng đơn giản mà lại làm nhiều người mới lúng túng: lỗ chân linh kiện nên khoan bao nhiêu milimét? Lỗ quá chặt thì chân không cắm được, quá rộng thì thiếc không giữ, mối hàn nhìn thì bóng nhưng rỗng bên trong. Chọn đúng cỡ lỗ ngay từ đầu giúp công đoạn lắp ráp và hàn chạy mượt hơn.
1. Nguyên tắc cơ bản
Lỗ lớn hơn đường kính chân một khoảng hở nhỏ. Khoảng hở này đủ để chân cắm vào dễ dàng nhưng vẫn để thiếc hàn chảy vào lấp đầy xung quanh. Con số cụ thể phụ thuộc vào tiêu chuẩn và quy định của nhà máy cũng như loại bo mạch, nên bạn cần lấy từ bản vẽ hoặc bộ phận thiết kế thay vì dùng một con số chung.

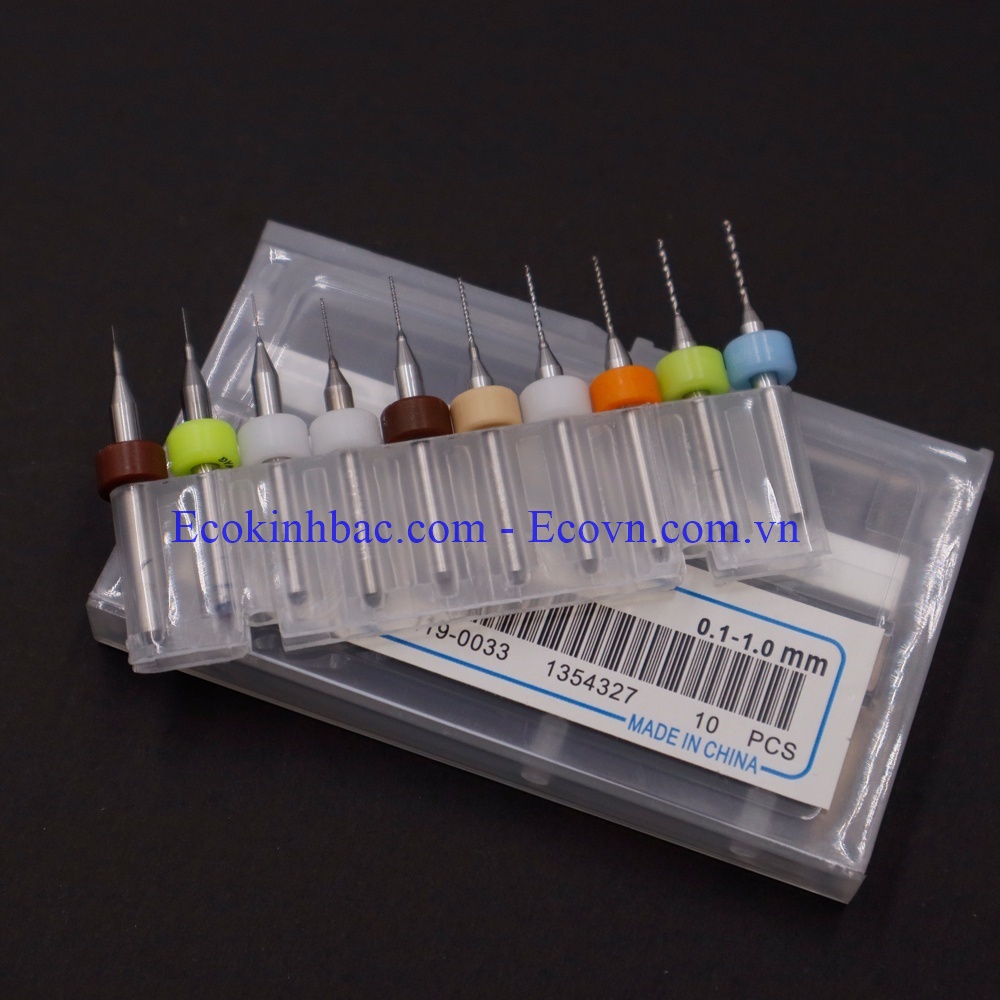
Mũi khoan bản mạch PCB 4.6mm vonfram carbide
2. Bước đo chân linh kiện
Dùng thước kẹp đo đường kính thực của chân, không dựa vào số ghi trên tài liệu, vì chân thực tế có thể có dung sai. Với chân dẹt hoặc chân có gờ, đo theo đường chéo lớn nhất của tiết diện. Với linh kiện nhiều chân như đầu nối, đo vài chân khác nhau để lấy mức lớn nhất.
3. Bo mạch mạ lỗ thì khác
Nếu bo mạch được mạ thành lỗ, lớp mạ sẽ làm lỗ nhỏ lại sau khi mạ. Vì vậy lỗ khoan phải lớn hơn lỗ hoàn thiện một chút. Bạn nên hỏi nhà máy mạ về độ dày lớp mạ thông thường để chọn mũi, hoặc khoan thử một vài tấm, gửi đi mạ, đo lại kích thước lỗ thực tế.

Mũi khoan bản mạch PCB 3.7mm vonfram carbide
4. Những lỗi hay gặp
• Chọn mũi vừa đúng đường kính chân, không có khoảng hở, nên chân không cắm vào.
• Chọn mũi quá lớn để cho chắc ăn, mối hàn bị rỗng.
• Không để ý chân dẹt nên lỗ tròn không đủ cho đường chéo.
• Mỗi linh kiện một cỡ lỗ riêng làm phải đổi mũi quá nhiều lần.
5. Cách giảm số cỡ lỗ
Nếu có thể, hãy gom các chân linh kiện thành vài nhóm kích thước, mỗi nhóm dùng chung một cỡ lỗ. Việc này do bộ phận thiết kế quyết định, nhưng bạn có thể góp ý. Ít cỡ lỗ hơn nghĩa là ít lần đổi mũi hơn, chương trình khoan gọn hơn và giảm sai sót.
6. Khoan thử và kiểm tra
Trước khi khoan cả lô, hãy khoan vài lỗ trên tấm phế liệu cùng loại, cắm thử linh kiện thật vào. Cắm vừa và nhẹ nhàng là tốt. Nếu chặt, tăng cỡ mũi một nấc, nếu lỏng, giảm một nấc rồi thử lại. Nhớ ghi lại cỡ mũi nào ứng với linh kiện nào để lần sau dùng lại.

7. Chọn mũi có chất lượng đồng đều
Một bộ mũi đúng cỡ nhưng chất lượng không đồng đều vẫn cho ra các lỗ to nhỏ khác nhau. Vì vậy hãy chọn nhà cung cấp có kiểm soát chất lượng ổn định, và đo thử một số mũi trước khi dùng. Nếu cần danh sách các cỡ mũi khoan bản mạch phổ biến, bạn có thể tham khảo danh mục sản phẩm trên ecokinhbac.com.
8. Một số cỡ lỗ phổ biến để bạn tham khảo cách nghĩ
Thay vì nhớ thuộc lòng cỡ nào cho linh kiện nào, hãy nhớ cách suy luận: đo chân, cộng khoảng hở, xét lớp mạ, chọn mũi chuẩn gần nhất. Cách suy luận này dùng được cho cả linh kiện lạ mà bạn chưa từng gặp.
Khi đã có bảng cỡ mũi cho các linh kiện thường dùng của xưởng, hãy in ra và dán gần máy. Nhân viên mới nhìn vào sẽ làm đúng ngay, giảm hỏi han và giảm sai sót.
Cuối cùng, hãy trao đổi với bộ phận thiết kế về khả năng đồng nhất cỡ lỗ trong những bản vẽ tương lai. Một chút điều chỉnh ở khâu thiết kế thường tiết kiệm rất nhiều ở khâu sản xuất.

9. Khách hàng thường hỏi
Chân linh kiện dẹt thì chọn lỗ thế nào?
Nên dựa vào kích thước đường chéo của tiết diện chân và theo hướng dẫn thiết kế.
Lỗ hơi rộng có sao không?
Lỗ rộng nhiều làm mối hàn kém chắc. Cần giữ trong dung sai thiết kế.
Làm sao giảm số lần đổi mũi?
Gom các chân linh kiện vào vài cỡ lỗ chính và khoan theo nhóm cỡ.

CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Địa chỉ : Tổ dân phố Thành Dền - Phường Đào Viên - Tỉnh Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở - TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: SN 02 tổ 53 phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0913.321.823
Chi nhánh HCM: 208/3- Nguyễn Thị Lắng - Củ Chi – Thành phố Hồ Chí Minh
Hotline: 0967.314.578



 Bạn đã thêm vào giỏ hàng

Viết bình luận