


Có một kiểu lỗi làm người vận hành rất bực: lỗ khoan đúng cỡ, đẹp, nhưng sai vị trí. Với bo mạch hai mặt thì còn tạm xử lý được, nhưng với bo mạch nhiều lớp, lỗ lệch có thể không trùng với đường mạch bên trong, gây đứt hoặc chập. Lúc này cả tấm mạch coi như bỏ.
1. Nguyên nhân từ mũi khoan
Mũi bị cong hoặc đảo thì điểm vào lệch ngay từ đầu. Mũi mòn thì dễ trượt trên bề mặt đồng trước khi bắt đầu cắt, giống như mũi dùi cùn không đóng được vào gỗ cứng. Những mũi đã mài lại không chuẩn cũng có thể gây lệch tâm.

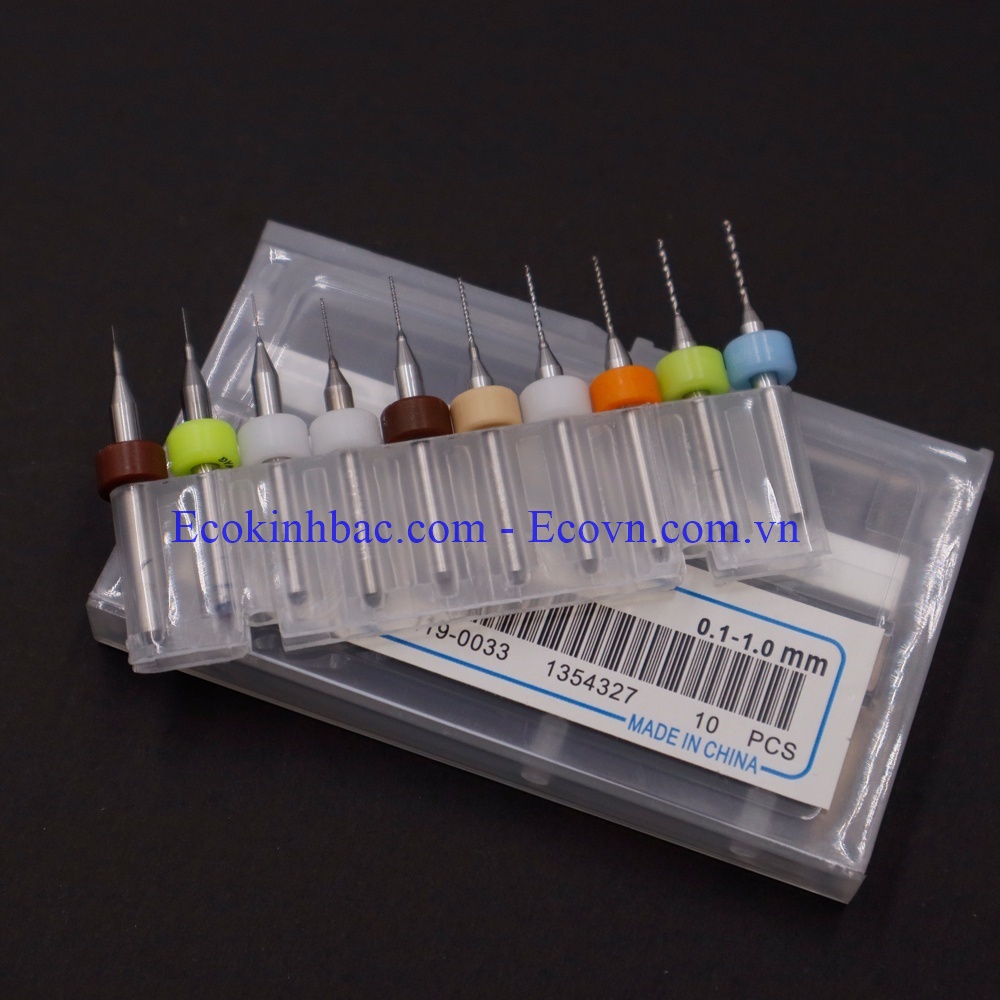
Mũi khoan bản mạch PCB 3.7mm vonfram carbide
2. Nguyên nhân từ cách gá tấm mạch
Tấm mạch gá lỏng hoặc có kẽ hở với bàn máy sẽ dịch chuyển theo lực khoan. Chốt định vị không khít, băng dính bong ra, hoặc tấm phủ phập phồng đều làm lệch. Nếu khoan chồng nhiều tấm, các tấm dưới cùng càng dễ lệch hơn tấm trên.
3. Nguyên nhân từ máy
• Các trục chuyển động bị rơ.
• Chân ép mòn, méo hoặc lực ép không đủ nên tấm bị nâng.
• Trục chính đảo, đầu kẹp mòn.
• Độ cứng vững của máy thấp, rung khi chạy ở tốc độ cao.

Mũi khoan bản mạch PCB 4.6mm vonfram carbide
4. Nguyên nhân từ vật liệu
Tấm mạch co giãn theo nhiệt độ và độ ẩm. Nếu tấm vừa lấy từ kho lạnh hoặc ẩm ra khoan ngay, kích thước có thể thay đổi nhẹ làm lỗ lệch so với bản vẽ. Cần để tấm ổn định trong môi trường xưởng trước khi khoan.
5. Cách khắc phục theo thứ tự
Đừng nghi ngờ chương trình khoan hay bản vẽ trước. Hãy kiểm tra những thứ vật lý trước: thay một mũi mới còn thẳng, kiểm tra độ đảo, gá lại tấm mạch với chốt định vị chắc, bảo đảm có tấm phủ. Sau đó kiểm tra chân ép và độ rơ của máy. Nếu vẫn lệch mới xem tới chương trình và gốc tọa độ.
Với mẫu thử hoặc khoan tay, nên chấm tâm lỗ bằng dụng cụ chấm tâm trước khi khoan để mũi có điểm tựa, không trượt.

6. Cách đo vị trí lỗ
So sánh với mẫu chuẩn hoặc bản vẽ, chụp ảnh qua kính hiển vi có thước đo khi yêu cầu cao. Với sản xuất hàng loạt, nên đo ở tấm đầu, tấm giữa và tấm cuối của chồng, vì lỗi lệch thường tăng dần theo độ sâu của chồng.
7. Phòng ngừa
• Chuẩn hóa quy trình gá tấm, dùng đồ gá cố định thay vì phụ thuộc tay người.
• Kiểm tra định kỳ độ rơ của máy và độ đảo của trục chính.
• Thay mũi đúng hạn, không dùng mũi mòn hoặc mũi bị cong.
• Khoan thử và kiểm tra lỗ đầu tiên mỗi khi đổi lô vật liệu.
Độ chính xác vị trí là kết quả của cả hệ thống: mũi, máy, đồ gá và vật liệu. Làm tốt từng khâu nhỏ sẽ cho kết quả tốt hơn là cố tìm một nguyên nhân duy nhất.

8. Một vài tình huống thường gặp tại xưởng
Có xưởng khoan lệch toàn bộ các lỗ theo cùng một hướng và cùng một lượng. Trường hợp này thường là lỗi gốc tọa độ hoặc chốt định vị, không phải do mũi. Ngược lại, nếu lệch ngẫu nhiên, mỗi lỗ một kiểu, thì nên nghĩ tới mũi lắc, tấm rung hoặc máy rơ.
Quan sát quy luật lệch giúp thu hẹp nguyên nhân rất nhanh. Hãy chụp ảnh và vẽ lại hướng lệch trên vài tấm đầu tiên rồi mới tìm cách khắc phục.
9. Khách hàng thường hỏi
Lệch lỗ do máy hay do mũi?
Có thể do cả hai. Hãy thử mũi mới, gá chắc rồi kiểm tra lại. Nếu vẫn lệch thì kiểm tra độ rơ của máy.
Tấm mạch co giãn có ảnh hưởng không?
Có. Nên để tấm mạch ổn định trong môi trường xưởng trước khi khoan.
Cần đo vị trí lỗ như thế nào?
Có thể so với mẫu chuẩn hoặc bản vẽ, đo thêm bằng kính hiển vi có thước đo khi yêu cầu cao.

CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Địa chỉ : Tổ dân phố Thành Dền - Phường Đào Viên - Tỉnh Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở - TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: SN 02 tổ 53 phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0913.321.823
Chi nhánh HCM: 208/3- Nguyễn Thị Lắng - Củ Chi – Thành phố Hồ Chí Minh
Hotline: 0967.314.578



 Bạn đã thêm vào giỏ hàng

Viết bình luận