


Khoan một lỗ nông trên tấm mạch mỏng khá dễ. Nhưng khi tấm dày, khi chồng nhiều tấm, khi lỗ nhỏ mà sâu, mọi chuyện khác hẳn. Phoi sinh ra phải đi ngược lên theo rãnh mũi, nếu không thoát kịp sẽ bị nén chặt, làm nóng và làm tăng lực xoắn. Kết quả thường là một tiếng tách và mũi gãy.
1. Khoan từng nhịp là gì?
Thay vì khoan một mạch từ trên xuống dưới, mũi đi xuống một đoạn rồi nhấc lên để phoi thoát, sau đó xuống tiếp. Quá trình này lặp lại cho đến khi xuyên hết. Giống như khi bạn khoan sâu vào gỗ, thỉnh thoảng phải rút mũi ra để dọn mùn.

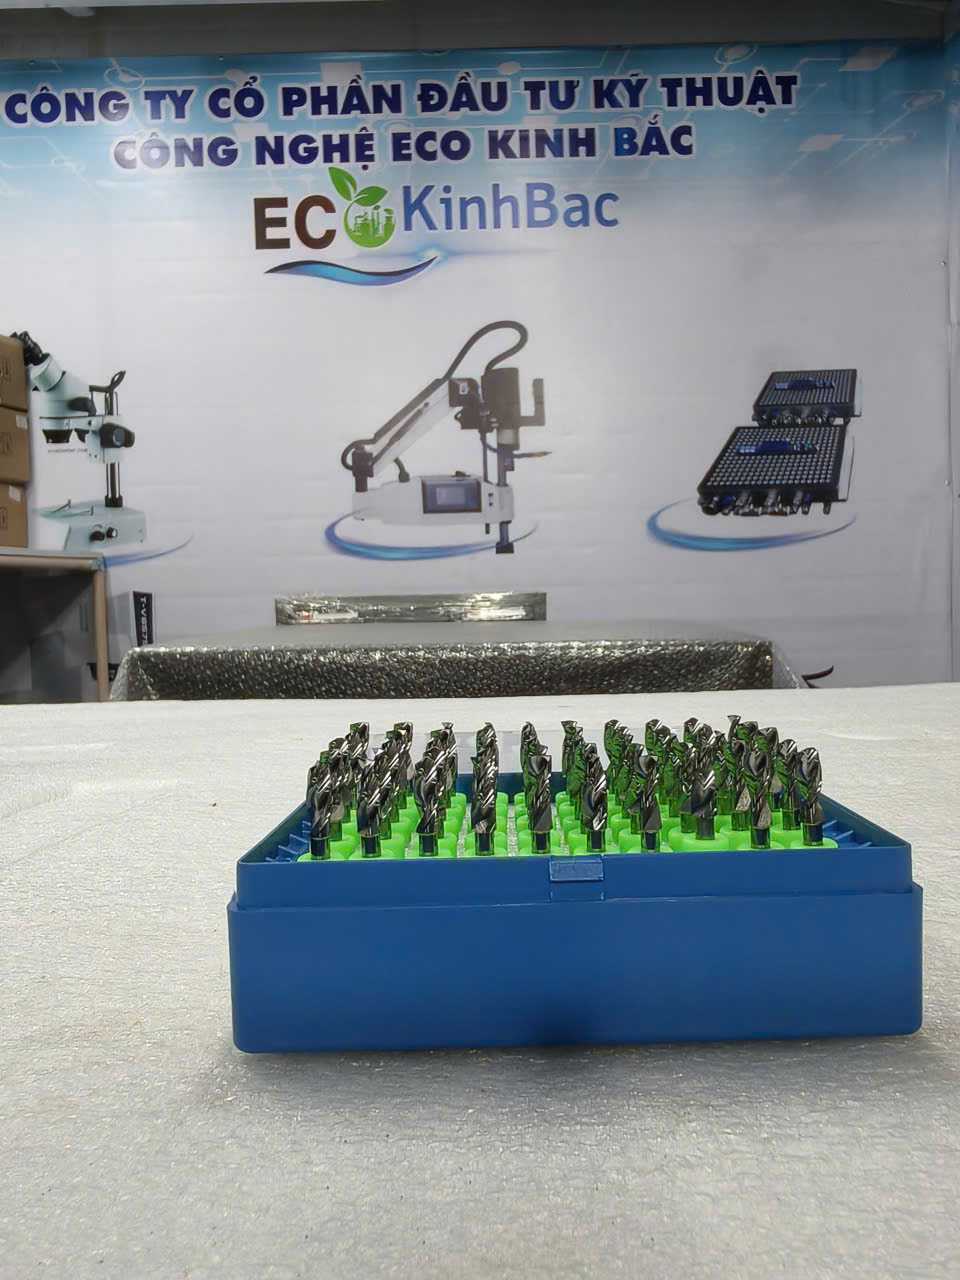
Mũi khoan bản mạch PCB 3.7mm vonfram carbide
2. Vì sao nó quan trọng với mũi PCB?
Mũi PCB rất mảnh, rãnh nhỏ nên chứa được rất ít phoi. Hãng Union Tool nêu rằng bước khoan từng nhịp không phù hợp với chiều cao chồng tấm là một nguyên nhân gây phoi kẹt, dẫn tới gãy mũi. Mũi gãy trong trường hợp này thường gãy ngay phần rãnh vì mô men xoắn tăng cao.
2.1. Chọn quãng nhịp thế nào?
Quãng nhịp phụ thuộc vào đường kính mũi, chiều cao chồng và vật liệu. Nhịp quá lớn thì phoi vẫn kẹt. Nhịp quá nhỏ thì thời gian khoan kéo dài, và mũi lại cọ xát nhiều lần sinh nhiệt. Cách tốt nhất là thử nghiệm: bắt đầu với một mức trung bình, quan sát phoi thoát ra thế nào, mũi nóng ra sao, rồi điều chỉnh.
2.2. Những lỗi hay gặp
• Không dùng nhịp, khoan một mạch làm kẹt phoi.
• Đặt nhịp không khớp với tổng chiều cao chồng.
• Nhịp quá nhỏ làm thời gian khoan quá lâu, mũi nóng.
• Quên làm sạch phoi quanh lỗ, phoi rơi ngược lại làm kẹt.
• Mũi xuyên quá sâu vào tấm lót, phoi từ tấm lót bám vào mũi.
2.3. Các biện pháp hỗ trợ
Hệ thống hút bụi gần vùng khoan giúp lấy phoi ra ngoài nhanh. Giảm số tấm chồng làm lỗ nông đi, dễ thoát phoi hơn. Dùng mũi có rãnh phù hợp, chọn mũi sắc và thay đúng hạn. Một số mũi được thiết kế riêng cho thoát phoi tốt hơn khi khoan lỗ sâu, bạn có thể hỏi nhà cung cấp.
2.4. Ví dụ cách thử nhịp
Giả sử bạn khoan chồng bốn tấm. Hãy thử chia độ sâu thành hai đến ba đoạn bằng nhau, rồi xuyên hết. Khoan thử vài lỗ, kiểm tra phoi quanh mũi và miệng lỗ. Nếu thấy phoi nhiều, nhựa bám hoặc mũi nóng, tăng số nhịp. Nếu mọi thứ sạch và mũi mát, có thể thử giảm số nhịp để tiết kiệm thời gian.
2.5. Ghi chép quãng nhịp tối ưu
Khi đã tìm được thông số phù hợp, hãy ghi lại theo từng cỡ mũi và chiều cao chồng. Lần sau gặp lại loại tương tự, bạn chỉ việc lấy ra dùng, không phải thử lại từ đầu.

Mũi khoan bản mạch PCB 4.6mm vonfram carbide
3. Lưu ý về an toàn khi khoan lỗ sâu
Khi mũi gãy trong lúc khoan, mảnh mũi có thể văng ra. Hãy đảm bảo máy có nắp che hoặc tấm chắn, và người vận hành đeo kính bảo hộ. Bụi sợi thủy tinh sinh ra khi khoan cũng nên được hút ra ngoài bằng hệ thống hút bụi để bảo vệ đường hô hấp.
Đừng đưa tay vào vùng khoan khi máy chưa dừng hẳn, kể cả khi mũi có vẻ đã đứng yên. Mũi quay tốc độ cao rất khó nhìn thấy bằng mắt thường.
Nếu mũi gãy và kẹt trong lỗ, hãy dừng máy, tắt nguồn rồi mới xử lý. Việc cố lấy mảnh gãy khi máy còn chạy là nguyên nhân của nhiều tai nạn không đáng có. Với tấm mạch giá trị thấp, cách an toàn nhất là bỏ tấm.
4. Khách hàng thường hỏi
Khoan từng nhịp làm chậm hơn không?
Có chậm hơn một chút nhưng giảm gãy mũi và nâng chất lượng lỗ.
Nhịp bao nhiêu là hợp lý?
Phụ thuộc cỡ mũi, độ dày chồng và vật liệu. Hãy thử vài mức và quan sát.
Có thể bỏ nhịp khi tấm mỏng không?
Có thể nếu lỗ nông và phoi thoát tốt, nhưng cần theo dõi tình trạng mũi.

CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Địa chỉ : Tổ dân phố Thành Dền - Phường Đào Viên - Tỉnh Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở - TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: SN 02 tổ 53 phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0913.321.823
Chi nhánh HCM: 208/3- Nguyễn Thị Lắng - Củ Chi – Thành phố Hồ Chí Minh
Hotline: 0967.314.578



 Bạn đã thêm vào giỏ hàng

Viết bình luận