


Nếu có ai hỏi tôi nên đặt bao nhiêu vòng một phút cho mũi khoan 0,8 mm, câu trả lời trung thực là: tuỳ máy, tuỳ vật liệu và tuỳ loại mũi. Bất kỳ con số nào ghi trên mạng cũng chỉ nên coi là gợi ý. Điều bạn cần nắm là nguyên lý đằng sau, để tự tinh chỉnh khi cần.
1. Hai thông số cốt lõi
Tốc độ quay là số vòng quay của mũi trong một phút. Tiến dao là tốc độ mũi đi xuống vật liệu. Từ hai con số này suy ra một đại lượng rất quan trọng: mỗi vòng quay, lưỡi cắt lấy đi bao nhiêu vật liệu. Người trong nghề gọi là lượng cắt trên mỗi vòng.

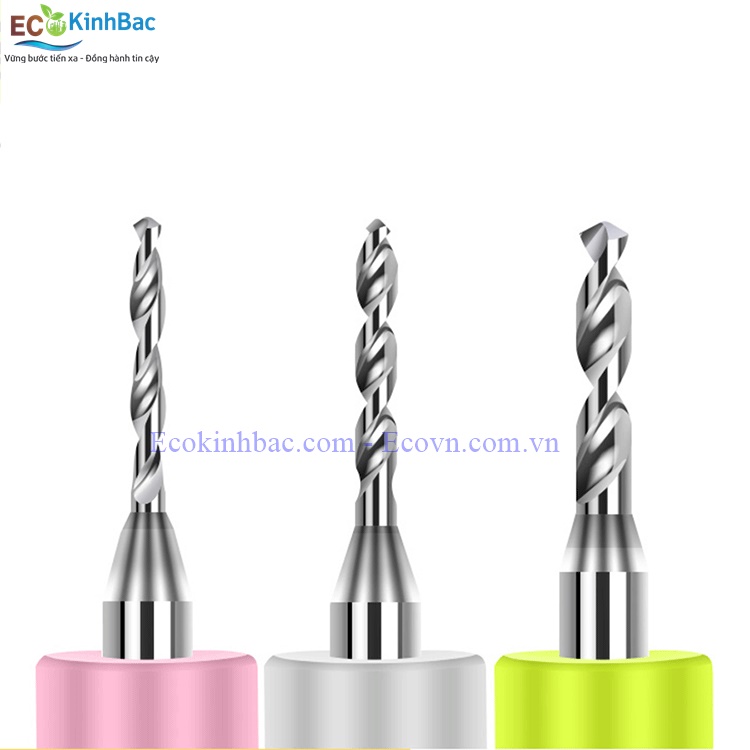
Mũi khoan bản mạch PCB 4.6mm vonfram carbide
2. Lượng cắt trên mỗi vòng: không quá lớn, không quá nhỏ
Theo tài liệu của Union Tool, lượng cắt quá lớn làm tăng lực đẩy và sinh ba via, trong khi lượng cắt quá nhỏ làm mũi mòn nhanh, cũng dẫn đến ba via và nhiệt cao. Nghe có vẻ mâu thuẫn nhưng thật ra là hai cực: mũi cần cắt gọn, không ép, cũng không cọ.

3. Chuyện gì xảy ra khi đặt chưa hợp lý
• Quay chậm, tiến dao vừa: ma sát lớn, nhiệt cao, mũi dễ gãy, nhựa bám thành lỗ.
• Quay rất nhanh, tiến dao chậm: mũi cọ nhiều, mòn nhanh, ba via.
• Quay vừa, tiến dao quá nhanh: lực ép lớn, gãy mũi, ba via.
• Mỗi cỡ mũi dùng chung một thông số: mũi nhỏ gãy, mũi lớn mòn.

Mũi khoan bản mạch PCB 3.7mm vonfram carbide
4. Cách tìm thông số phù hợp
Bắt đầu với bảng thông số của nhà sản xuất mũi. Đây là điểm xuất phát đáng tin cậy vì họ đã thử nghiệm trên chính sản phẩm của mình. Ngay cả nhà máy bo mạch cũng thường nhận bảng này từ hãng mũi, rồi tinh chỉnh theo điều kiện thực tế, nên con số cuối cùng thường chênh một chút so với bảng gốc.
Sau đó, chạy thử trên tấm phế liệu cùng loại. Quan sát ba thứ: miệng lỗ có ba via không, thành lỗ có nhựa bám không, mũi có nóng bất thường không. Điều chỉnh từng thông số một, mỗi lần một chút nhỏ, rồi so sánh.
5. Mũi nhỏ và mũi lớn khác nhau thế nào
Mũi càng nhỏ càng cần chạy ổn định và nhẹ tay, vì chịu lực kém. Mũi lớn khỏe hơn nên có thể dùng tiến dao lớn hơn tương ứng. Vì thế đừng sao chép thông số của mũi 1 milimét sang mũi 0,3 milimét.
6. Ghi chép là cách nhanh nhất
Khi đã tìm được bộ thông số tốt, hãy ghi lại theo từng loại bo mạch và từng cỡ mũi: tốc độ quay, tiến dao, số tấm chồng, số lỗ trên mỗi mũi. Lần sau gặp lại loại bo mạch đó, bạn chỉ việc dùng lại. Nhiều xưởng làm tốt khâu này thường ít gãy mũi và ít phế phẩm hơn hẳn.
Nếu bạn đang cài thông số cho một dòng mũi khoan PCB vonfram carbide cụ thể và chưa chắc về mức xuất phát, hãy hỏi nhà cung cấp để có bảng thông số kèm theo mũi.
7. Khi nào nên nhờ hãng hoặc nhà cung cấp tư vấn thông số
Nếu bạn chuyển sang loại bo mạch mới, hoặc mua dòng mũi lần đầu, bảng thông số của hãng là thứ đáng yêu cầu nhất. Hỏi trực tiếp nhà cung cấp, cung cấp loại máy và loại vật liệu, họ có thể đưa ra mức xuất phát phù hợp và những lưu ý riêng cho từng dòng mũi.
Đừng ngại khoan thử và gửi phản hồi. Thông tin thực tế từ xưởng bạn là thứ quý nhất để hai bên cùng hoàn thiện thông số.
Cuối cùng, nhớ kiểm tra tốc độ quay thực tế của trục chính, vì đôi khi con số hiển thị trên máy và tốc độ thực tế không trùng nhau, đặc biệt ở máy đã dùng lâu.

8. Khách hàng thường hỏi
Có bảng thông số chuẩn cho mọi bo mạch không?
Không. Bảng của nhà sản xuất chỉ là điểm bắt đầu, mỗi máy và vật liệu cần điều chỉnh thực tế.
Tăng tốc độ quay để khoan nhanh hơn được không?
Có thể, nhưng cần tăng tiến dao tương ứng và theo dõi nhiệt, mòn mũi. Chỉnh từng bước nhỏ.
Mũi nhỏ nên quay nhanh hay chậm?
Mũi nhỏ thường cần quay nhanh hơn mũi lớn để cắt gọn, nhưng nên theo bảng thông số của nhà sản xuất mũi.

CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Địa chỉ : Tổ dân phố Thành Dền - Phường Đào Viên - Tỉnh Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở - TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: SN 02 tổ 53 phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0913.321.823
Chi nhánh HCM: 208/3- Nguyễn Thị Lắng - Củ Chi – Thành phố Hồ Chí Minh
Hotline: 0967.314.578



 Bạn đã thêm vào giỏ hàng

Viết bình luận